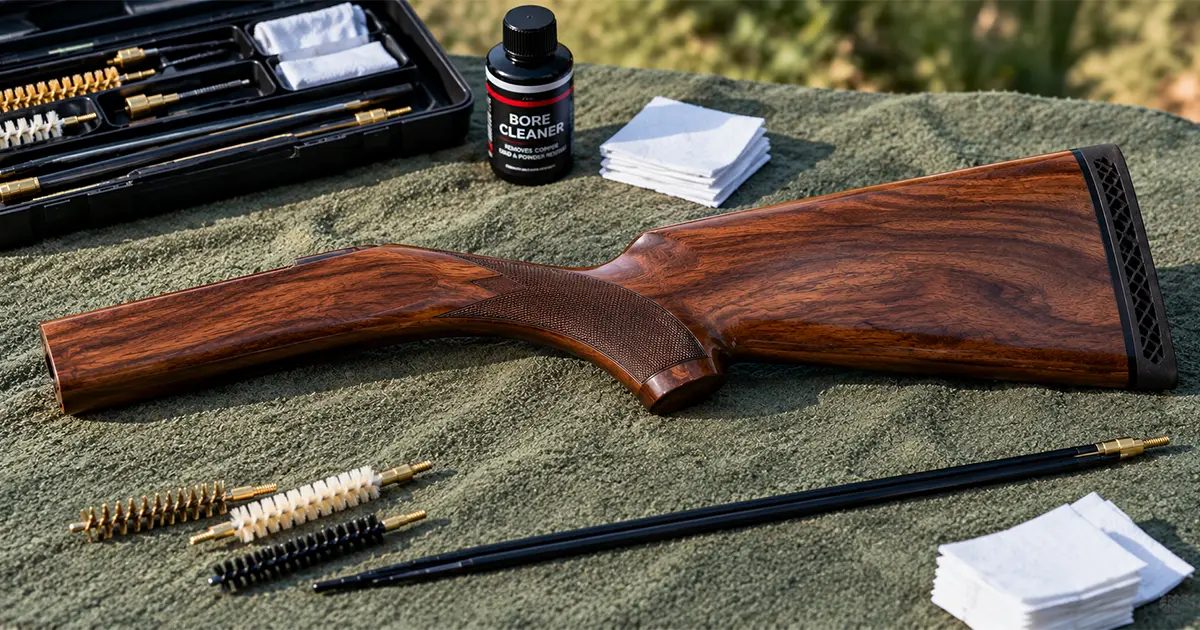
Dubeltówka z pękniętą kolbą, zniszczoną stopką albo osadą, która od lat ma luz przy baskili, to widok znany każdemu, kto zaglądał do szaf z używaną bronią. Naprawa bywa możliwa, ale czasem jedynym rozsądnym wyjściem jest wykonanie nowej osady od podstaw. To jedno z najbardziej wymagających zadań w warsztacie amatora rusznikarza - nie dlatego, że wymaga rzadkich narzędzi, ale dlatego, że nie wybacza pośpiechu ani nieuwagi na żadnym etapie.
Od surowego kawałka drewna do kolby, która leży w dłoni jak część broni, a nie jak doczepiony do niej element, prowadzi droga złożona z kilkunastu kroków. Każdy z nich ma swoją logikę, a błąd popełniony na początku zwykle ujawnia się dopiero na końcu, gdy nie ma już jak go naprawić.
Czym osada do dubeltówki różni się od osady do sztucera
Zanim sięgnie się po dłuto, warto zrozumieć, dlaczego osada broni łamanej to osobna kategoria pracy. W sztucerze z zamkiem walcowym mechanizm jest zwykle wpuszczony w łoże i przykręcony od spodu, a odrzut przenosi się na drewno w kilku punktach jednocześnie. W dubeltówce i innej broni łamanej rzecz wygląda inaczej: baskila jest wciągana w drewno śrubą, która biegnie przez całą długość kolby, od jej tylnego końca aż do metalowej części broni.
Oznacza to dwie rzeczy. Po pierwsze, w drewnie trzeba wywiercić długi, idealnie prosty otwór wzdłuż włókien, w miejscu, gdzie kolba jest najcieńsza. Po drugie, powierzchnie, przez które odrzut przenosi się z metalu na drewno, muszą do siebie przylegać niemal idealnie. Luz w tym miejscu w najlepszym razie skutkuje rozklekotaniem broni, w najgorszym - pęknięciem osady po kilku strzałach.
Wybór drewna i ułożenie słoi
Klasycznym materiałem na osady do broni myśliwskiej jest orzech - twardy, ale dający się obrabiać, dobrze trzymający kształt i pięknie prezentujący się po wykończeniu. Sama gatunkowa przynależność to jednak dopiero początek. O trwałości osady decyduje przede wszystkim to, jak w bloku drewna układają się słoje.
Najsłabszym punktem kolby jest szyjka chwytu, czyli jej najcieńsze miejsce, tuż za baskilą. To tam kumulują się naprężenia przy strzale, i to tam osada pęka najczęściej. Jeśli w tym miejscu słoje biegną prosto, zgodnie z osią kolby, drewno pracuje wzdłuż włókien i jest w stanie przenieść duże obciążenia. Jeśli biegną skośnie, wystarczy jeden mocniejszy odrzut, by włókna rozeszły się wzdłuż słoi i kolba pękła.
Dlatego przy wyborze balika nie wystarczy oceniać wyglądu rysunku drewna. Trzeba obejrzeć blok pod kątem tego, jak słoje przechodzą przez miejsce przyszłej szyjki, i odrzucić kawałek, który wygląda efektownie, ale ma ukośne włókna w newralgicznym punkcie. Drewno na osadę bywa drogie, więc warto już na wstępie wstępnie docinać blok i sprawdzać, czy nie kryją się w nim mikropęknięcia, niewidoczne na pierwszy rzut oka, a mogące rozwinąć się po wielu miesiącach użytkowania broni.
Wstępne kształtowanie
Pierwszy etap pracy nad kolbą to zgrubne nadanie bryle balika kształtu przyszłej osady. Wzorcem może być stara, uszkodzona kolba z tej samej broni albo szablon wykonany na podstawie wymiarów podpatrzonych w podobnej dubeltówce. Zarys przenosi się na drewno, po czym nadmiar materiału usuwa się piłą, ale zawsze z zapasem - lepiej zostawić kilka milimetrów za dużo niż zabrać za mało.
Dopiero po zgrubnym ukształtowaniu zewnętrznej bryły wykonuje się najważniejsze operacje wewnętrzne: wpuszczenie baskili i wywiercenie otworu pod śrubę. Odwrócenie tej kolejności, czyli szlifowanie zewnętrznej formy do ostatecznego kształtu przed wykonaniem prac wewnętrznych, jest jednym z częstszych błędów początkujących - drobne pomyłki przy wpuszczaniu metalu mogą wymusić poprawki, które zniszczą już dopracowany kontur.
Spasowanie baskili metodą na tusz
Serce całej pracy to spasowanie powierzchni oporowych baskili z drewnem. Robi się to metodą, która od pokoleń stosowana jest w rusznikarstwie i nie doczekała się prostszego zamiennika: na tusz.
Metalowe części, które będą się stykać z drewnem, smaruje się cienką warstwą specjalnego czernidła. Następnie wciska się je w drewno w miejscu docelowego położenia i wyjmuje. Tam, gdzie metal i drewno się stykają, na powierzchni drewna zostaje czarny ślad. Miejsca bez śladu to te, gdzie drewno jest za nisko i nie dotyka metalu. Miejsca z najciemniejszym, najgrubszym śladem to punkty, w których drewno przeszkadza i należy je zeskrobać.
Zdejmuje się je ostrym dłutem, cienkimi wiórami, bez ambicji szybkiego postępu. Po każdym takim etapie czyści się powierzchnię, ponownie nakłada czernidło i sprawdza, jak wygląda nowy odcisk. Procedurę powtarza się tak długo, aż wszystkie powierzchnie oporowe są równomiernie czarne, bez białych plam i bez wyraźnie wyróżniających się, ciemniejszych ognisk nacisku. To praca żmudna i wymagająca cierpliwości - poświęcenie jej mniej czasu niż potrzeba przekłada się wprost na jakość spasowania, a więc i na trwałość całej osady.
Otwór pod śrubę - najbardziej ryzykowny etap
Wiercenie długiego otworu wzdłuż włókien drewna, prowadzącego od tylnej części kolby do miejsca mocowania baskili, jest momentem, w którym najłatwiej zniszczyć wielotygodniową pracę. Wiertło pracujące wzdłuż słoi ma naturalną tendencję do ucieczki na bok, podążając za mniej oporną ścieżką włókien, a nie za wyznaczoną osią.
Dlatego zamiast standardowego wiertła do drewna należy użyć wiertła do metalu, zaostrzonego tak, jak wiertła do stali. Jego geometria jest lepiej dostosowana do utrzymania kierunku przy pracy w długim, wąskim otworze. Wiertło musi być nowe i ostre - stępione będzie szarpać, nagrzewać się i uciekać w bok.
Ważna jest też sama technika. Co dwa do trzech centymetrów wiertło należy cofnąć, żeby wyrzuciło nagromadzone wióry, które inaczej zaczną się kumulować i blokować ruch narzędzia. Ponieważ standardowe wiertło jest zwykle krótsze, niż wymaga tego głębokość otworu, przydatnym trikiem jest przedłużenie trzpienia poprzez przylutowanie do niego kawałka pręta stalowego o odpowiedniej długości. Całość wykonuje się powoli, bez nacisku, pozwalając wiertłu pracować własnym tempem.
Wykończenie zewnętrzne i szlifowanie
Gdy wszystkie elementy wewnętrzne są już na swoim miejscu, a metal siedzi w drewnie bez luzu, można przejść do ostatecznego kształtowania zewnętrznej formy kolby. Zaczyna się od pilników i tarników, którymi wybiera się resztki nadmiaru materiału, a potem przechodzi do skrobaków i papieru ściernego w kolejno coraz drobniejszych gradacjach.
Na tym etapie największe znaczenie ma kontrola kształtu dłonią. Szyjka chwytu powinna leżeć w ręce naturalnie, bez ostrych krawędzi i nierówności, kolba powinna wchodzić w ramię bez oporu, a linia grzbietu osady - płynnie przechodzić od baskili do stopki. Szlifowanie, choć mniej widowiskowe niż praca dłutem, jest tym momentem, w którym kolba przestaje wyglądać jak półprodukt, a zaczyna przypominać gotowy element broni.
Detale, które zdradzają fachowca
O jakości wykonania osady świadczą drobiazgi, na które początkujący rzadko zwracają uwagę. Jednym z najbardziej wymownych jest sposób ułożenia wkrętów widocznych na zewnątrz broni. W broni myśliwskiej niedopuszczalne są wkręty z nacięciem krzyżowym - ich obecność od razu sygnalizuje niedbałe, taniej roboty wykonanie i obniża wartość całej broni.
Wszystkie widoczne łebki wkrętów powinny mieć przecięcia ustawione równolegle do osi broni, w jednej linii. To niewielki detal, wymagający dodatkowej minuty przy każdej śrubie, ale to właśnie on odróżnia pracę rzemieślnika od pracy kogoś, kto po prostu skręcił elementy. Doświadczony rusznikarz potrafi na pierwszy rzut oka ocenić poziom wykonania broni, patrząc wyłącznie na ustawienie łebków wkrętów.
Cierpliwość jako narzędzie
Wykonanie osady do dubeltówki nie jest projektem na weekend. Od wyboru odpowiedniego kawałka drewna, przez wielokrotne czernienie i ścinanie powierzchni oporowych, po powolne wiercenie otworu pod śrubę i końcowe wykończenie, całość zajmuje zwykle tygodnie pracy w wolnych chwilach. Pośpiech na którymkolwiek etapie prawie zawsze kończy się poprawkami, a czasem koniecznością zaczynania od nowa z nowym kawałkiem drewna.
Nagrodą jest kolba, którą w pełni można uznać za własne dzieło - dopasowana do konkretnej baskili, konkretnej broni i, przy odpowiednim doborze wymiarów, konkretnego strzelca. Taka osada służy dziesiątki lat i przy prawidłowym wykonaniu bywa trwalsza niż fabryczna, powstała w ramach seryjnej produkcji.